Mahsulot spetsifikatsiyasi
|
Material |
Alyuminiy qotishma A356 |
|
Standart |
Mijozning rasmiga ko'ra |
|
Ariza |
Avtomobilni moslashtirish |
|
Sirtmoq |
Qum portlash, sayqallash, anadlash, bo'yash, chang qoplamasi, kauchuk qoplamasi. |
|
Bag'rikenglik |
Mijozning rasmiga. |
|
Xizmat |
Shaxsiylashtirilgan kasting ishlab chiqarish |
|
Chizish formati |
2D (PDF \/ Auto Sad) 3D (IGES \/ bosqich) |
|
Bajarish vaqti |
Mog'or: {0}}. Ommaviy mahsulot: 20-30 |
|
Sertifikatlash |
Iso 9001-2015, iso {1}}, iso {2}}; |
|
QC inspektsiyasi |
100% |
Alyuminiy qotishmasiga quyilish, cho'zish, yuqori kislota va ishqorlarga chidamlilik va kam og'irlikning afzalliklari mavjud. Dvigatel silindrli blok - transport vositasining yadro tarkibiy qismi va uning ko'p qismlari alyuminiy qotishmasi hisoblanadi. Alyumin alyumoy silindrli blokning mexanik xususiyatlarini qanday yaxshilash mumkinligi, hal qilinish uchun shoshilinch muammoga aylandi. A356 alyuminiy qotishmasini tadqiqot ob'ekti sifatida olib borish, ularning turli xil tarkibiy qismlari va ketma-ketligi, masalan, g'alla tozalash, donni buzish, A356 alyuminiy qotishmalarini o'tkazish orqali o'rganildi. Xulosa A356 alyuminiy alyinor moddasida SI tarkib indeksi 7,2% va MG kontent indeksi 0 {}} {}} 0 {}} {}} {}} {}} {}} - bu eng yaxshi holatda. Tegishli yuz yillik cho'zilishi va keskin pasayish kuchi 13,6% va 9,88%, 230 MPA va 219 MPA.
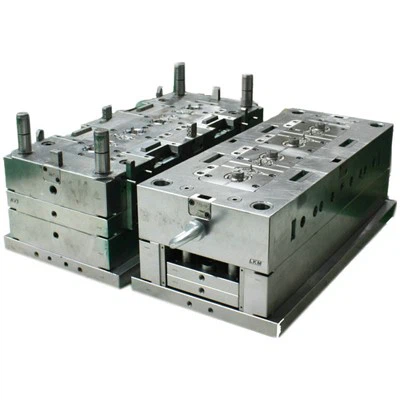
O'ldirish jarayoni - quyish jarayonlari
O'sishning ishlab chiqarish usuli - Alyuminiy qotishma alyumol tsilindrlar bugungi kunda uyda ham, chet elda ham ishlatiladi. Uning noyob afzalliklari ko'proq shakllantirishni talab qiladigan qisqa texnologik qadamlarni o'z ichiga oladi. Silindr blokida qo'pol kastinglar tezda quyilgan qoliplardan olib tashlanadi, qayta ishlangan va chiroqlar olib tashlanadi. Tekshiruvdan so'ng ular omborda saqlanadi. U yuqori darajadagi avtomatlashtirish, kuchli jarayonning barqarorligi va ishlashi, shu jumladan ingichka devorli kastinglar uchun. U yuqori - standart quyma mahsulotlar, yuqori aniqlik o'lchamlari va er usti qo'pollik talablariga javob beradi. Bu shuningdek, kichik joyni egallaydi. Kamchiliklari shundaki, ulardan foydalanish uchun qo'llab-quvvatlovchi uskunalar narxi nisbatan yuqori va kichik partiya ishlab chiqarishga bo'lgan talab kafolatlanmaydi. Ko'pchilik o'lish - quyma qoliplar - bu yuqori dizayn va ishlab chiqarish xarajatlari va uzoq tsikl. Nondor va yadroli operatsiyalarni amalga oshirish uchun, bu davrda silindrli blokning tarkibiy yoki shakli talablarini sezilarli darajada cheklaydi. Ko'pgina hollarda, o'lishning mexanik xususiyatlarini yaxshilash yoki yaxshilash uchun issiqlik bilan ishlashni davolash mumkin emas. Odatda, o'lish - quyma alyuminiy tsilindr bloklari mexanik xususiyatlarning talablariga javob beradigan mog'orning ovozi yoki devorining qalinligini oshirishi kerak. Yuqori tezlikdagi sets o'lishda ishlatiladi, bu yuqori gaz tarkibiga olib keladi, bu qizarish oqimining keskinligi tufayli silindrli blokdagi kastinglarda ko'plab ichki bezaklar.
O'ldirish jarayoni printsipi
Bosim qolipidan foydalanib kasting usuli - yarim yoki to'liq suyuq eritilgan metalni quyma mog'orning bo'shlig'iga kiritishni o'z ichiga oladi. In'ektsiya uchun punch tezda eritilgan metalni pastga qarab pastga tashlaydi va eritilgan metal tezroq bo'shliqqa to'ldiriladi. Eritilgan metall kasta olish uchun ulkan bir to'siq bosim ostida tezda tezda kuchayadi. [6] O'lgan davrda - quyilgan metallarda bo'lgan bosim odatda 5 MPa dan 7 0 0 MPa kabi 6 funtga teng bo'lishi mumkin. Notaning bo'shlig'idan keyin - quyma mog'or to'ldirilgan, liniya oldida {8}} m \/ s 5 - 70 m \/ s 5 - 70 m \/ S paydo bo'ladi. To'ldirish vaqti juda qisqa, umuman 0. {10}}. 03 s. Ichki va xorijiy olimlar aniq ichki tuzilish va tashqi kamchiliklar bilan silindrli blokni olish uchun 1-jadvalda ko'rsatilgan, 1-jadvalda ko'rsatilgan strening jarayon parametrlarini o'rganib chiqdi.
1. Harorat parametrlari
|
Parametr nomi |
Nazorat talablari |
Ta'sir mexanizmi |
|
Erigan harorat |
Alyuminiy qotishmasi: 620 - 720 |
Likvidlik, qisqartirish darajasi, mog'or issiqlik yuklanishi |
|
Mog'or harorati |
150-300 ilmiy daraja |
Qattiqlashtirish tezligi va sirt sifatiga ta'sir qiladi (boshqaruv uchun maxsus mog'or tekshirgich kerak) |
|
Silindr harorati |
20 - 50 erigan haroratdan pastroq |
Nafas olish va havolashning oldini olish |
2. bosim parametrlari
Oddiy bosimli bosimli bosimni quyish (HPDC):
Sekin in'ektsiya bosqichi
0. 1 - 0. 5 MPA
Tez in'ektsiya bosqichi
30 - 150 MPA
Bosimni kuchaytirish bosqichi
10 - 20 tezlikdagi in'ektsiya bosimidan yuqori
3. Tezlik parametrlari
|
Sahna tezligi |
RGrad nazorat |
KayyorPsof |
|
Sekin in'ektsiya tezligi |
0.1-0.5 m/s |
Gazni qamrab olishning oldini olish |
|
Tez in'ektsiya tezligi |
2-6 m/s |
Mog'or bo'shlig'ining to'liq to'ldirilishini ta'minlang (PID aniq boshqaruv talab qilinadi) |
|
Javobni tezlashtirish |
5-15 m/s² |
Metallning suyuq holatiga ta'sir qiladi |
4. Vaqt parametrlari (Nazorat elementlari)
Yopish vaqtini shakllantirish
500 - 2000 ms,
In'ektsiya vaqti
20 - 100 ms, # yupqa devorli qismlar uchun, bu <50mm bo'lishi kerak
Bosim o'tkazish vaqti
100 - 500 ms,
Sovutish vaqti
1S \/ mm devor qalinligi sifatida hisoblanadi
5. Mog'or parametrlari
Egzoz tizimi
Chiqzul o'tining chuqurligi 0. 10 - 0. 15mm (EDMni qayta ishlash talab qilinadi).
Runner tizimi
Ichki darvoza tezligi 30 - 60 m \/ s (Mold oqimini tahlil qilish orqali optimallashtirilgan).
Sirtni davolash
Oddiy TD davolanish kerak (mog'or po'latning umri 3 - 5 ga ko'payadi).
6. Jarayon oynasi nazorati
Malakali jarayon oynasi talablari:
| Bosim tebranishi | <±2% |
| Haroratning og'ishi | <±5℃ |
| Tezlikni takrorlash aniqligi | <±0.05m/s |
TSS
Issiq teglar: Alyuminiy qotishmasi o'ladigan dvigatel qismlari, Xitoy alyuminiy qotishmalari, etkazib beruvchilar, etkazib beruvchilar, fabrikalar