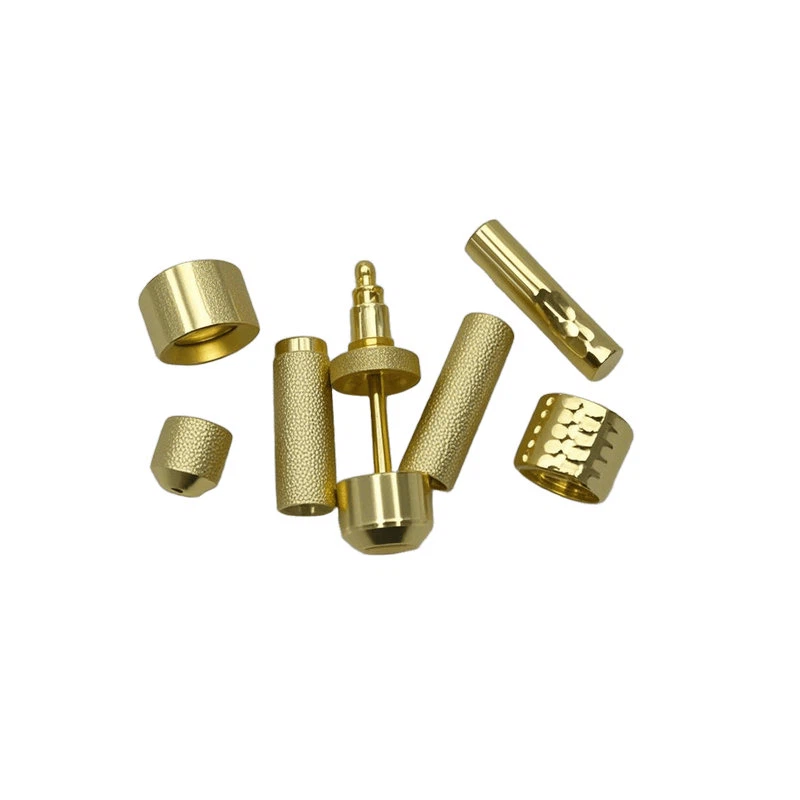
Zanglamaydigan po'lat uchun CNC ishlov berishning afzalliklari 17-4
Zaynmas po'lat 17-4, shuningdek, S17400 yoki 630-sinflar, shuningdek, aeruza, tibbiy va neft va neft va neft va neft va neft va neft va neft va neft sohalarida keng tarqalgan jinoiy zanglamaydigan po'latdan yasalgan zarbalar. Uning kuchli kuchi, korroziya qarshiligi va mashinalar bu tanqidiy tarkibiy qismlar uchun mashhur tanlovga aylantiradi. CNC ishlov berish hajmi va samaradorligi bilan ushbu material bilan ishlashda muhim afzalliklarni taklif etadi.
Yuqori aniqlik va izchillik
CNC ishlov berish qobiliyati qattiq bardoshlik va ajoyib o'lchovli aniqlik bilan qismlarni ishlab chiqarish qobiliyati bilan mashhur. Zaynasiz po'latdan ishlov berish 17-4, CNC minimal xatolar bilan murakkab dizayn va murakkab geometrlarga erishilishini ta'minlaydi. Bu aerokosozlik yoki tibbiy asboblarda, masalan, aniqlik eng muhim bo'lgan arizalar uchun juda muhimdir.
Kengaytirilgan samaradorlik
CNC mashinalari ishlab chiqarish vaqtini sezilarli darajada kamaytirish sezilarli darajada kam bo'lgan insonning minimal aralashuvi bilan doimiy ravishda ishlashi mumkin. Avtomatlashtirilgan asboblar o'zgarishi, yuqori tezlikda ishlash va optimallashtirilgan vositalar va optimallashtirilgan vositalar, CNC zanglamaydigan po'lat 17-4}} komponentlarini yuqori hajmli ishlab chiqarish uchun ideal tanlovni amalga oshiradi.
Ustunlik qopqog'i
Zanglamaydigan po'lat 17-4 korroziya qarshiligi va estetik apellyatsiya shikoyati bilan mashhur. CNC ishlov berish juda yaxshi yoki tugatilgan jarayonlar kerakligini kamaytiradigan ajoyib sirtni qoplashi mumkin. Bu, ham funktsionallik va tashqi ko'rinishi muhim bo'lgan dasturlar uchun juda foydali.
Dizayndagi moslashuvchanlik
CNC ishlov berish juda murakkab va mos keladigan qismlarni ishlab chiqarishga imkon beradi. SAPR / CAM dasturiy ta'minot integratsiyasi bilan, dizaynerlar tayyor mahsulotlarga aniq tarjima qilingan batafsil modellarni yaratishi mumkin. Ushbu moslashuvchanlik, ayniqsa zanglamaydigan po'latdan yasalgan 17-4 bilan ishlashda, ayniqsa sanoat talablariga mos keladigan komponentlarga mos keladigan tarkibiy qismlarga ega bo'lish imkonini beradi.
MATERIALLIKNI SAQLASh
CNC Ishlov berish materiallar chiqindilarini minimallashtiradi va zanglamaydigan po'latning mexanik xususiyatlariga ta'sir qilishi mumkin bo'lgan ortiqcha issiqlik avlodidan qochadi. To'g'ri asbobni tanlash va ishlov berish parametrlari materialning kuchi, qattiqligi va korroziyaga chidamliligini saqlab qolishini ta'minlaydilar.
Yuqori ishlab chiqarish uchun o'rtacha samaradorlikni oshirish
CNC ishlov berish uskunalarini asbob-uskunalar va sozlashda dastlabki sarmoyani talab qiladi, bu yuqori ishlab chiqarish hajmlari uchun o'rtacha darajada iqtisodiy ta'minlanadi. Ta'sirchan, yuqori sifatli qismlar ishlab chiqarish qobiliyati qayta ishlash va umumiy ishlab chiqarish xarajatlarini kamaytiradi.
Xulosa qilib aytganda, CNC ishlov berish zanglamaydigan po'latni qayta ishlash uchun juda foydali usul 17-4. Uning aniqligi, samaradorligi va moslashuvchanligi uni yuqori ko'rsatkichlarni talab qiladigan sohalar uchun ideal tanlovga aylantiradi. CNC ishlov berishning afzalliklari bilan, ishlab chiqaruvchilar eng kuchli dastur talablarini qondirish uchun zanglamaydigan po'latdan yasalgan {{2} {{2} 17-4 ning alohida xususiyatlaridan to'liq foydalanishlari mumkin.
CNCni qayta ishlash oqimi
Ishga tushirishdan oldin tayyorgarlik:
1. Mashina vositasi favqulodda vaziyat yoqilgan yoki qayta tiklanganda, avval dastgoh vositasi uning keyingi operatsiyalari uchun mos keladigan holatga mos keladigan holatga mos keladigan mashina vositasini qaytaring (masalan, nolga qayting).
2. Ish qismini siqish.
3
4 Dazmol va yong'oq kuchli bo'lishi kerak va ish qismini ishonchli qisish mumkin. O'rnatish qiyin bo'lgan ba'zi kichik asarlar uchun ular bevosita mazlada yopishtirilishi mumkin.
5
6 Garovli ish bilan ishlaydigan ish joylari uchun deformatsiyalarning oldini olish uchun teng balandlikdagi cho'kinlar o'rta bo'yli cho'kindi.
7. Chizma hajmiga ko'ra, ishning uzunligi, kengligi va balandligi malakali ekanligini tekshirish uchun kaliperdan foydalaning.
8. Dasturlash va joylashtirish usulida ishlov berish va joylashtirish usulida ishlov berish usulini qisish paytida qayta ishlash paytida ishlov berish sohasidan qochish kerak va uni ishlov berish paytida tebranish holatidan qochish kerak.
9. Ishlab chiqarilgandan keyin, Shimda joylashtirilgandan so'ng, ish qismiga havola chizig'i chizish talablariga muvofiq chizilishi kerak. Ish qismining uzunligi bo'yicha xato 0 0 {}}} 2 mm va yuqori yuzadagi gorizontal xato 0,05 mm dan kam. Olti tomonda joylashgan ish bilan birga, vertikallik malakali moddalarni tekshirib ko'radimi yoki yo'qligini tekshiring.
10
11
12 Touch sonchasi boshi pheotelektrik va mexanik terish ko'rsatkichlaridan foydalanishi mumkin. Eslatib o'tishning teskari variantining ikki usuli mavjud, markazda teginish tezligi va bitta yon tomondagi teginishlar soni.
O'rnatishning kuchayishi zinapoyasi quyidagicha:
Tomosni hisoblash usuli: Fotoelektrik tur statsionar, mexanik tur 450 ~ 600rpm tezlikka ega.
1. Fotoelektrik turlari: qo'lda harakatlanayotgan ish uchun x o'qini qo'lda siljiting. Keyin ushlash boshini ish qismining narigi tomoniga tegish uchun X o'qini qo'lda harakatlaning va teginish boshi faqat ish qismiga tegganda nisbiy koordinatalarni yozib oling.
2. Mexanik: ishchi taglikning bir tomoniga tegishi uchun markazning teginish raqamiga muvofiq X-o'qni qo'lda siljiting. Agar sensog 'boshi va ish qismi eksantrik bo'lsa, bu nuqtaning nisbiy koordinatsiyasini nolga qo'ying; Keyin ushlash boshi ish qismining narigi tomoniga tegishi uchun ishchi x-o'qini qo'lda harakatlaning. Touch boshi va ish qism eksantrik bo'lsa, hozirgi vaqtda nisbiy koordinatalarni yozib oling.
3 Signalni qo'lda aylantiring va tegishli pozitsiyaga aylantiring, shunda terapiya asarining chap va o'ng tomonlarini olish uchun ish qismining chap va o'ng tomonlarini ekish uchun bir xil raqamni ko'rsatadi.
A. Yagona tomonning teginish raqami: Touch boshning diametri (ya'ni ish qismining uzunligi), ish qismi chizish talablariga javob berishini tekshirish uchun nisbiy qiymatidan tekshiring.
b. To'rt tomonning markazi: Ushbu qarindosh koordinatsiyasini 2 ga ajrating, olingan qiymat x-o'qning o'rta qiymati. Keyin X-o'qning o'rta qiymatidagi ishchisini O'rta qiymatga o'tkazing, ushbu nuqtaning X-o'qini nolga tenglashtiring. Bu nuqta ish qismining x o'qidagi nol holatiga ega.
13 Ko'proq ma'lumotlarning to'g'riligini indeksning to'g'riligini tekshiring.
14
15. Barcha vositalar dasturlash ishlarini qo'llanma bo'yicha tayyorlang.
16. Dasturlash ishlarining qo'llanmaidagi vosita ma'lumotlariga ko'ra, vositani qayta ishlash va TOOLS ZOGIQAT qiymatini belgilash va TOOLS ZOGIQAT qiymatini belgilash. Ikki tur mavjud: Avtomatik asboblarni to'ldirish va qo'lda asboblarni to'ldirish.
Bizning ofis va seminarimiz

Biz haqimizda
BSH was established in 2015. Our company located in Songgang Town, Baoan district, Shenzhen, China.We are mold designer,provide additional services ( CNC machining, MIM ,Injection,die casting ,polishing, deburring, sanding, drilling, tapping and so on ) To meet our customer's specifications. Shuningdek, biz barcha turdagi sirtni davolashni (rasm, anadlash, quvvat qoplamasi, qumli portlash, xromni tozalash va boshqalar) bilan ta'minlaymiz. Endi zavod 5000 kvadrat metr, 150 RMB, EDM markazi, EDM markazi, CNC markazi, Mijozlar va 50 dan ortiq maoshi mutaxassislari, CADM markazi, O'lchov va 50 dan ortiq malaka oshirish, Medication Fikringed Fikringed Finding Mashinasi, Yuqori tezlikdagi tegirmon mashinalari, nuqta mashinalari, simlar mashinasi va boshqalar.
Mahsulotlarni tavsiya eting

Sinov uskunalari


Qadoqlash va etkazib berish

Bubble sumkasi va karton k=K C karton boksli quti / yog'och quti

TSS
Issiq teglar: 17-4 zanglamaydigan po'lat mill, Xitoy {1 {1}} Cnc fabrikasi Milleter, etkazib beruvchilar, zavod